Produktkonsultation
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade *


Cold Heading Agricultural Machinery Parts: En grund för hållbarhet
06 augusti 2025Vad bör du veta om montering av synkroniseringsguideblock?
06 augusti 2025Varför bussväxellådsdelar är avgörande för fordonsprestanda?
06 augusti 2025Växellådsdelar för kommersiella fordon: En omfattande guide till marknadstrender och underhåll
06 augusti 2025En mjuk manuell växling beror på att flera små precisionskomponenter arbetar tillsammans. En av dessa komponenter är synkroniseringstryckblock , en kompakt del som används inom vissa synkroniseringskonstruktioner för att hjälpa till att kontrollera rörelsen och belastningen av synkroniseringsmekanismen under växelinkoppling.
Även om komponenten kan se enkel ut kan dess geometri, kontaktytor, dimensionella konsistens och materialegenskaper påverka synkroniseringssvar och skiftkvalitet. För tillverkare av växellådor, leverantörer av synkroniseringsenheter, ombyggare av transmissioner och eftermarknadsdistributörer är det också viktigt att förstå hur ett tryckblock fungerar när man utvärderar slitage, identifierar reservdelar eller köper skräddarsydda komponenter.
Jiaxing OnRoll Machinery Co., Ltd. tillverkar synkroniserings- och transmissionskomponenter för fordonstillämpningar. Dess synchronizer push block produktion kombinerar kall kurs med efterföljande bearbetning för att förbättra produktionseffektiviteten samtidigt som de nödvändiga mekaniska egenskaperna hos komponenten bibehålls.
Ett synkroniseringstryckblock är en liten komponent placerad inuti eller intill nav-och-hylsmekanismen hos vissa transmissionssynkroniseringsenheter. Dess exakta position och form varierar beroende på transmissionen och synkroniseringsdesignen.
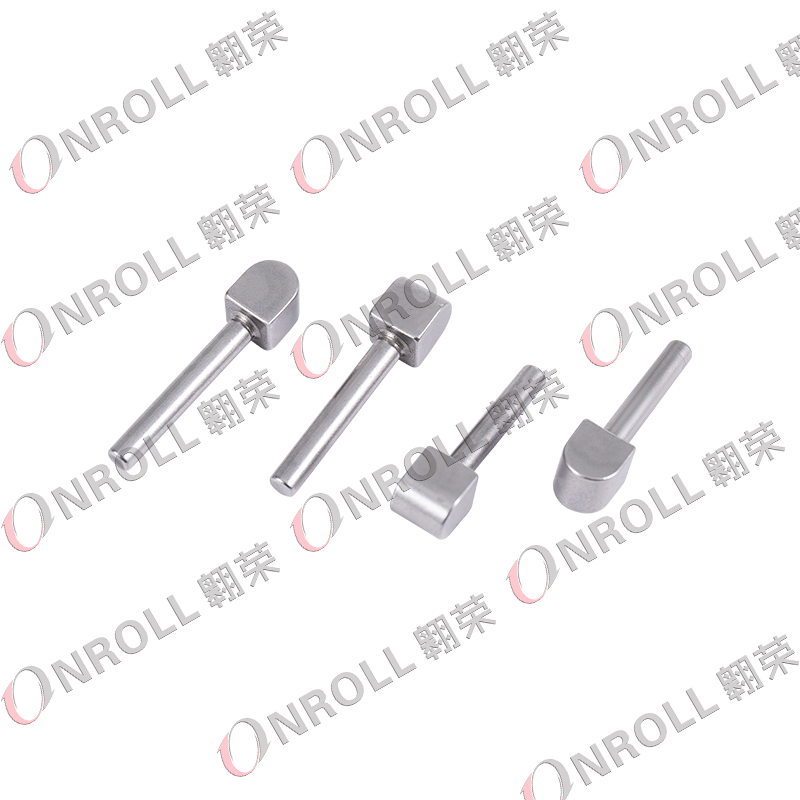
Terminologin kan också skapa förvirring. Beroende på tillverkare och teknisk dokumentation kan relaterade komponenter beskrivas som en synkroniseringstryckblock, key, strut, insert, slider, or guide block . Dessa termer bör inte automatiskt behandlas som utbytbara eftersom deras geometri och funktion kan skilja sig åt.
En typisk synkroniseringsenhet kan inkludera:
För identifiering av delar bör köpare därför undvika att endast förlita sig på utseendet. Transmissionsmodellen, OEM-referensen, komponentdimensionerna, spårets placering, kontaktytprofilen och fjädergränssnittet kan alla vara nödvändiga för att bekräfta om två visuellt lika tryckblock faktiskt är kompatibla.
När föraren flyttar växelspaken manövrerar väljarmekanismen växelgaffeln, som flyttar synkroniseringshylsan mot den valda växeln. Innan hylsan helt kan koppla in kugghjulen måste synkronisatorn minska hastighetsskillnaden mellan de roterande komponenterna.
Den exakta rollen för push-blocket beror på synkroniseringsdesignen. I många arrangemang hjälper nyckeln, stöttan eller tryckblocksmekanismen att överföra kontrollerad axiell kraft inuti synkronisatorn och hjälper synkroniseringsringen att komma i kontakt med växelkonen. Friktion mellan ringen och konen accelererar eller bromsar sedan komponenterna tills deras hastigheter blir tillräckligt nära för ingrepp.
Den förenklade skiftsekvensen är:
Växlingsgaffel → synkroniseringshylsrörelse → tryckblock/knappfunktion → synkroniseringsring och konkontakt → hastighetsmatchning → tandingrepp.
Ett korrekt tillverkat push-block bidrar därför till konsekvent rörelse-, förspännings- och synkroniseringstid. För stort spelrum, förvrängd geometri, skadade kontaktytor eller felaktig montering kan ändra hur snabbt synkronisatorn reagerar och kan öka växlingsansträngningen eller inkopplingsstöten.
Dålig växling bör dock aldrig enbart tillskrivas push-blocket. Synkroniseringsringar, hylsor, nav, fjädrar, växlar, växelgafflar, lager och transmissionssmörjmedel kan ge liknande symptom.
Eftersom tryckblocket upprepade gånger kommer i kontakt med andra synkroniseringskomponenter kan dess arbetsytor gradvis slitas. Inspektion är särskilt viktig under ombyggnad av transmissionen eftersom ett skadat tryckblock kan förbises när uppmärksamheten endast fokuseras på synkroniseringsringen.
| Observerat tillstånd | Möjlig effekt | Vad mer att inspektera |
| Polerad eller försänkt kontaktyta | Ändrad synkroniseringsförladdning eller fördröjt svar | Ring, ärm och fjäder |
| Stegförslitning eller spårbildning | Begränsad eller inkonsekvent rörelse | Navslits och passande ytor |
| Sliten kant | Oregelbundet ingrepp eller metalliskt brus | Hylständer och löst skräp |
| Böjt eller förvrängt block | Bindande och ökad skiftinsats | Inriktning av nav, gaffel och montering |
| Ojämnt slitage | Asymmetrisk belastning | Fjädertillstånd och synkroniseringsinriktning |
Vanliga körsymtom kan vara hårt växling, fördröjt inkoppling, växelkrock, onormalt motstånd vid växelspaken, skramlande eller ofullständig synkronisering. Dessa symtom är diagnostiska ledtrådar snarare än bevis på push-block-fel.
Under en ombyggnad bör tekniker jämföra alla tryckblock i enheten, inspektera låsfjädrarna, kontrollera fri rörelse i navslitsarna och mäta relevanta spelrum enligt transmissionstillverkarens servicespecifikationer.
Tillverkningsmetoden har en direkt effekt på produktionskostnad, dimensionell repeterbarhet, materialutnyttjande och mekanisk prestanda. Ett push-block skulle teoretiskt sett kunna produceras främst genom bearbetning, men högvolymtillverkning av fordon drar ofta nytta av att forma grundformen före precisionsbearbetning.
För sina push-block för synkronisering använder OnRoll en kombination av kall styrning och bearbetning . Företaget uppger att detta tillvägagångssätt är avsett att minska tillverkningskostnaderna och förbättra effektiviteten samtidigt som den mekaniska hållfastheten som delen kräver bibehålls.
En typisk produktionsväg kan inkludera:
Kallformning kan ge bättre materialutnyttjande än att bearbeta en komplett komponent från fast material. Det kan också minska bearbetningstiden i stora produktionsserier. Komplexa kontaktytor och snäva funktionsdimensioner kräver dock fortfarande kontrollerade sekundära operationer, varför kombinationen av formning och bearbetning är särskilt användbar för transmissionskomponenter.
Det finns ingen universell materialklass, hårdhetsvärde eller dimensionstolerans för varje synkroniseringstryckblock. Dessa parametrar bestäms av synkroniserarens design, belastningsförhållanden, passande komponenter, produktionsprocess och växellådans tillverkares ritning.
Viktiga egenskaper inkluderar vanligtvis:
Målet är inte bara att göra en del som passar in i synkroniseraren. Komponenten måste också röra sig korrekt, bibehålla det avsedda förhållandet med fjädern och hylsan och förbli dimensionellt konsekvent över produktionssatser.
Kvalitetskontroll kan därför involvera dedikerade mätare, dimensionsmätningsutrustning, profilinspektion, hårdhetsprovning i förekommande fall, ytkontroller och funktionsutvärdering. OnRoll fungerar under en IATF 16949 kvalitetsledningssystem och anger att dess synkroniseringstillverkning inkluderar automatisk dimensionell och elastisk testutrustning.
För professionella köpare är det ofta otillräckligt att välja ett push-block för synkronisering med fordonsnamn. En enda fordonsplattform kan använda olika transmissioner över årsmodell, motoralternativ, marknader eller drivlinakonfigurationer.
Den mest användbara informationen för att tillhandahålla en leverantör inkluderar:
Om ett OEM-nummer inte är tillgängligt kan en ritning eller ett fysiskt prov vara mer användbart än att försöka identifiera komponenten från ett allmänt växellådsfoto.
För OEM- och skräddarsydda projekt bör köpare också utvärdera om leverantören kan stödja hela processen från tillverkningsbarhetsgranskning och verktyg till provvalidering och volymproduktion. Stabil satskonsistens är särskilt viktig eftersom små dimensionsförändringar i synkroniseringskomponenter kan ändra monteringsbeteende även när enskilda delar verkar acceptabla.
Mindre ytmärken betyder inte automatiskt att ett tryckblock har gått sönder, men kraftigt slitna, flisiga, förvrängda eller spruckna komponenter är normalt bättre att ersätta än att repareras.
Att bearbeta ett slitet tryckblock kan ta bort material från en funktionell yta och ändra dess förhållande till fjädern, navet, hylsan eller synkroniseringsringen. Ytterligare slipning eller värmebehandling kan också ändra det ursprungliga dimensionella tillståndet. Om det inte finns en godkänd reparationsspecifikation kan rekonditionering av en liten precisionssynkroniseringskomponent skapa mer osäkerhet än att använda en korrekt tillverkad ersättning.
Under ombyggnad av växellådan bör utbytesbeslut därför baseras på tillverkarens slitagegränser och inspektionskriterier snarare än enbart visuellt utseende.
Ett synchronizer push-block är litet i storlek men krävande i produktionen. Konsekvent formning, exakta funktionsytor, kontrollerade materialegenskaper och pålitlig inspektion påverkar hur komponenten presterar inuti synkroniseringsenheten.
Jiaxing OnRoll Machinery Co., Ltd. levererar synkroniserings- och transmissionskomponenter för fordon och stödjer kunder från komponentutveckling till massproduktion. För anpassade push-block-projekt kan köpare skicka in ett befintligt prov, transmissionsreferens, OEM-nummer eller teknisk ritning för utvärdering.
Behöver du ett synkroniseringstryckblock för ett nytt eller befintligt växellådsprogram?
Kontakta OnRoll för att diskutera synkroniseringstryckblock och andra precisionskomponenter för bilväxellåda för OEM-, eftermarknads-, ombyggnads- och transmissionstillverkningstillämpningar.
Beroende på synkroniseringsdesignen fungerar tryckblocket med hylsan, navet, fjädern och synkroniseringsringen för att kontrollera rörelse och belastning under synkroniseringsprocessen. Det hjälper enheten att nå rätt tillstånd innan full växel kopplas in.
Möjliga symtom inkluderar hårdare växling, försenat ingrepp, onormalt växlingsmotstånd, skramlande eller växelkrock. Dessa symtom kan också orsakas av synkroniseringsringar, hylsor, nav, gafflar, fjädrar, växlar eller smörjproblem, så hela enheten bör inspekteras.
Inte nödvändigtvis. Olika tillverkare använder olika terminologi, och geometrin och funktionen kan variera mellan synkroniseringsdesigner. Identifiera alltid komponenten med hjälp av transmissionsmodell, ritning, referensnummer och dimensioner.
Det finns ingen enskild universell specifikation. Materialkvalitet, hårdhet, värmebehandling, yttillstånd och toleranser bör följa växellådans eller synkroniseringsritningen.
Cold heading kan producera den grundläggande komponentgeometrin effektivt med bra materialutnyttjande, medan precisionsbearbetning skapar kritiska spår, profiler och kontaktytor. Att kombinera de två processerna kan vara lämpligt för kostnadseffektiv volymproduktion av precisionstransmissionskomponenter.
Ange helst OEM-nummer, transmissionsmodell, 2D-ritning, 3D-modell, materialspecifikation, kritiska toleranser, förväntad kvantitet och ett fysiskt prov när det är tillgängligt. Detta gör att tillverkaren kan utvärdera tillverkningsbarhet och kompatibilitet mer exakt.
Rekonditionering är endast möjlig när en godkänd reparationsspecifikation tillåter det. Att ta bort material kan ändra funktionella dimensioner och synkroniseringsförspänning, så skadade precisionstryckblock är i allmänhet säkrare att ersätta med komponenter som uppfyller de ursprungliga designkraven.
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade *

(+86)-191 0581 0729
(+86)-137 5830 1558