Produktkonsultation
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade *


Cold Heading Agricultural Machinery Parts: En grund för hållbarhet
06 augusti 2025Vad bör du veta om montering av synkroniseringsguideblock?
06 augusti 2025Varför bussväxellådsdelar är avgörande för fordonsprestanda?
06 augusti 2025Växellådsdelar för kommersiella fordon: En omfattande guide till marknadstrender och underhåll
06 augusti 2025En växellåda som maler på 2-3-växlingen, eller en ombyggd enhet som tappar femma under belastning, misslyckas vanligtvis av en strukturell orsak: delar för bilsynkronisering insidan har slitit förbi sina dimensionella gränser. Sliders, stag, blockeringsringar och styrblock absorberar belastningen från varje enskilt skift; när de tappar noggrannhet blir växelkopplingen metall-på-metall-påverkan istället för en kontrollerad hastighetsmatchning.
Återbyggare och OEM-kvalitetsteam som specificerar synkroniseringskomponenter behöver veta hur varje del fungerar, vilket slitage som avslutar sin livslängd och vilka bevis en leverantör ska tillhandahålla innan de godkänns.
En synkroniseringsenhet är ett mekaniskt hastighetsmatchningssystem: det utjämnar rotationshastigheten för en växel och dess axel innan hundtänderna låser ihop, och det gör detta på bråkdelar av en sekund vid varje skift.
När föraren flyttar spaken, glider växelgaffeln hylsan längs navsplines. Fjäderbelastade fjäderben pressar blockeringsringen mot kugghjulets friktionskon; konfriktionen upphäver hastighetsskillnaden; ringen indexerar sedan sina inre tänder, och hylsan åker över kugghjulen till fullt lås. Den färdiga leden bär motorns vridmoment genom hylsan, navet och axeln.
Tre geometrier bestämmer växlingskvaliteten mer än något annat: den radiella höjden på stöttorna, spelet mellan hylsan och navsplines, och konvinkeln på blockeringsringen. När ett fjäderben tappar höjd, ser ringen mindre axiell kraft, synkroniseringsfönstret vidgas och föraren känner ett försenat eller hackigt ingrepp.
Varje synkroniserare använder fyra bärande komponentgrupper, var och en med olika produktionsväg och olika dominerande slitageläge.
Reglaget är den del som trycks av växelgaffeln. Dess inre splinetänder låser sig på växelhakarna i slutet av växlingen, och varje rundning av tandens avfasningar ändrar växlingskänslan från exakt till vag. Slitage på splineytorna och deformerade avfasade kanterna är normala tecken på slitage. Sliders är vanligtvis pulversmidda eller maskinbearbetade och rakade, sedan uppkolade.
 Stämplad Synchronizer Slider Montage för manuella växellådor Denna glidanordning är gjord genom instegspressning för stabila dimensioner och fjäderelasticitet. Den passar personbilar och lätta lastbilar, och dess lätta, höghållfasta design syftar till att förbättra växlingens smidighet. Visa produkt →
Fjäderben - kallade nycklar eller tryckblock - är de fjäderbelastade segmenten som bär axiell växlingskraft från skjutreglaget till blockeringsringen. Tre stag sitter 120 grader isär i navslitsar, och deras kantgeometri styr hur snabbt ringen trycker på konen. Kall rubrik är standardproduktionsmetoden eftersom stålkornet följer detaljens kontur, vilket förbättrar motståndet mot kantkollaps vid upprepade stötar.
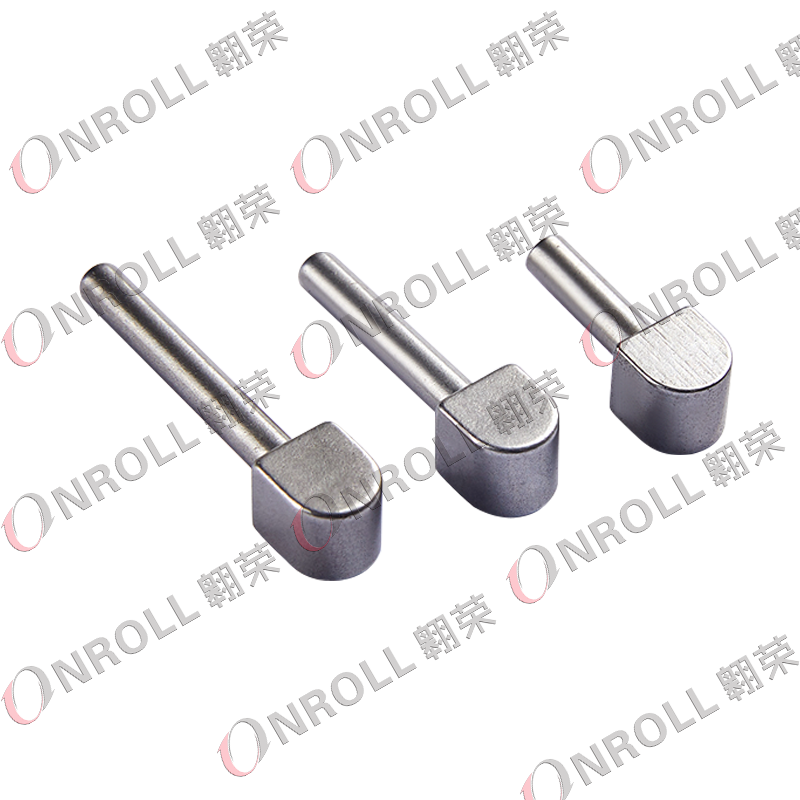 Cold-Headed Synchronizer Push Block för kommersiella överföringar Format av kall styrning plus bearbetning, behåller detta tryckblock mekanisk styrka samtidigt som kostnaderna sänks. Den är avsedd för höglastade kommersiella växellådor och sekundära transmissioner. Visa produkt →
Styrblock håller strävorna i linje inuti navslitsarna; stoppblock begränsar hylsan. Båda uthärdar stötbelastningar under snabba eller uteblivna skift, och den första skadan uppträder som plastisk deformation och blästringsmärken. Leverantörer kyler eller bearbetar dem av legerat stål och härdar arbetsytorna.
 Cold-Headed Synchronizer Stop Block förhindrar att skjutreglaget frigörs Detta stoppblock använder kallhuvudformning för effektiv produktion och kostnadsbesparingar. Dess enkla struktur begränsar skjutreglagets rörelse, vilket hjälper till att förhindra skjutreglaget från att släppa under växlingar. Visa produkt →
Blockeringsringen är friktionselementet som producerar synkronisering. Den har en konisk friktionsyta och låständer som blockerar hylsan tills hastigheterna matchar. Mässing, brons och sintrat stål är vanliga material; konskorvning och slitna låständer är grundorsakerna till de flesta redskapskollisioner.
| Komponent | Primär funktion | Typisk produktionsväg | Dominant felläge |
| Slider (skifthylsa) | Överför växelgaffelns belastning genom navsplines till kugghjulen | Pulversmidning, bearbetning och rakning, uppkolning | Spline nötning och fasslitage |
| Fjäderben (nycklar) | Tryck spärrringen mot kugghjulskonen | Kall rubrik med fallhärdning | Kantkollaps och höjdförlust |
| Styr- och stoppklossar | Håll stag i linje och begränsa hylsens rörelse | Kall rubrik eller icke-standardbearbetning | Stötdeformation och blästring |
| Blockeringsring | Friktionsyta som matchar växelhastigheten | Smide av mässing eller brons, sintrat stål | Konskåra och tandslitage |
Synkroniseringsdelar misslyckas av förutsägbara slitagemekanismer, inte slumpmässigt brott. Den dominerande mekanismen styrs av driftcykel, oljetillstånd och växlingsbeteende.
Stop-and-go-trafik sliter först på blockeringsringkonen, eftersom könen gör mest friktionsarbete i låga hastigheter. Motorvägens körsträcka sliter på fjäderbenets kanter och ärmfasningar genom upprepade ingrepp med hög belastning. Förorenad olja accelererar varje läge genom att bädda in partiklar i de relativt mjuka ringytorna.
Andel av klagomål om skiftkvalitet genom misslyckad synkroniseringskomponent
Representativ fördelning från en rivningsgenomgång av ombyggda manuella växellådor; faktiska andelar varierar med driftcykel, oljetillstånd och växlingsstil.
Produktionsmetoden bestämmer utmattningshållfastheten och batchkonsistensen för en synkroniseringsdel. Cold heading är den etablerade vägen för högvolymsstag, stift och styrblock; bearbetning förblir relevant för prototyper och små serier.
Kall rubrik rubbar trådstocken till en nästan nettoform vid rumstemperatur, och håller stålkornet flytande längs delens kontur. Det resulterande stödet motstår böjning och stötar bättre än samma geometri bearbetad från stångmaterial, och en stabiliserad formsats håller snäva toleranser för långa produktionsserier. Avvägningen är verktygsinvesteringar och den ansträngning som krävs för att ändra geometri mellan varianter.
En dedikerad kalllinjelinje är en stark kvalitetssignal för en tillverkare av synkroniseringsdelar. Jiaxing OnRoll Machinery Co., Ltd., en kinesisk leverantör som tillverkar synkroniseringsreglage sedan 1992 och driver kallgående och icke-standardiserade bearbetningslinjer för passagerar-, kommersiella och bussväxellådor, är ett fokuserat exempel. Dess sortiment inkluderar synkroniseringsreglage, styrblocksenheter, plastreglage och kallhåriga växlingskomponenter för OEM-program.
En tillverkare av synkroniseringsdelar är kvalificerad på dokumenterade bevis, inte på marknadsföringsmaterial. Verifiera kvalitetssystemet, materialspårbarhet, dimensionsrapportering och processstabilitet före den första provsatsen.
Ett fel på en synkroniseringsdel kostar hundratals gånger enhetspriset, så inköp tillhör kvalitets- och ingenjörsteam lika mycket som inköp. Stegen nedan matchar bevisen som en IATF 16949-certifierad leverantör redan kan producera.
För anpassad geometri, OEM kontraktstillverkning följer ett separat kvalificeringsspår. Att involvera tillverkarens ingenjörsteam från ritningsstadiet minskar toleransöverraskningar senare, särskilt för kallhåriga ämnen och icke-standardiserade synkroniseringsdelar.
Slipning innebär att växelhastigheterna fortfarande är olika när hundens tänder försöker låsa sig. De vanliga orsakerna är en sliten blockeringskon, strävor som tappat höjden, en glaserad friktionsyta eller olja med försämrade friktionsegenskaper. En nedrivning visar normalt fret-märken på konen och rundade stagkanter.
Byt ut setet. En sliten ärmfas matchas till en sliten ringtandsprofil och att blanda nya fjäderben med en sliten ring behåller det ursprungliga krockmönstret. Setet innehåller navet, glidhylsan, fjäderbenen, fjädrarna och blockeringsringen och är standardsättet för att undvika en återuppbyggnad.
För samma stålsort ger en kallhudad del normalt bättre utmattningsmotstånd eftersom kornflödet följer geometrin och inte skärs igenom genom bearbetning. Maskinbearbetning förblir praktiskt för prototyper, små serier och oformbara funktioner. För fjäderben och tryckblock med stor volym är kall kurs den starkare vägen.
Skicka ritningen eller ett fysiskt prov, växellådans ansökan, den uppskattade årsvolymen, materialspecifikationen, det erforderliga hårdhetsintervallet och, för reparationsprogram, en beskrivning av det aktuella felet. En kallhuvudtillverkare kan sedan bedöma om geometrin kan formas och vilken dimensionsförmåga som kan garanteras.
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade *

(+86)-191 0581 0729
(+86)-137 5830 1558